1. Tăiați tubul
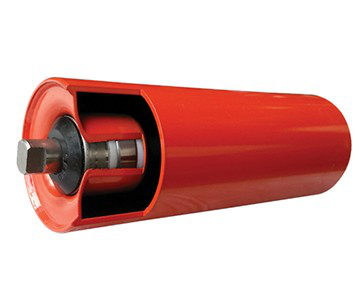
În procesul de tăiere a țevii de oțel, pe lângă asigurarea faptului că lungimea carcasei rolei este controlată în intervalul specificat, este, de asemenea, necesar să se asigure unghiul de teșire. Teșirea neuniformă a mașinii de tăiat țevi va face ca oprirea mașinii să nu fie în centrul carcasei rolei, ceea ce duce la creșterea curbei radiale a rolei. Dacă lungimea carcasei este mai mare decât cerințele din desen, dimensiunea carcasei rolei va fi redusă atunci când capul arborelui iese în afară, ceea ce poate face ca rola să nu fie plasată în cadrul rolei.
2. Tăiați tubul adânc
Principalii factori de control ai procesului de oprire a mașinii sunt adâncimea opririi și diametrul găurii interioare. Adâncimea gurii este prea mică sau prea adâncă, ceea ce duce la instalarea scaunului rulmentului care nu este la locul său, ceea ce duce la creșterea rezistenței la rotația rolei și creșterea saltului de diametru al rolei. Și diametrul gurii de oprire din mașină este mai mare decât cerințele desenului, rezultând că locurile rulmentului de la ambele capete ale rolei sunt necentrate, rezultând creșterea rezistenței la rotația rolei și creșterea saltului de diametru al rolei; Dacă diametrul opritorului este mai mic decât cerințele din desen, scaunul rulmentului nu poate fi instalat
3. Carcasa rulmentului prin presare
Fixarea prin presare a scaunului rulmentului nu este la locul său, ceea ce duce la nealinierea locașului rulmentului la ambele capete, ceea ce duce la creșterea rezistenței la rotația rolei și la creșterea saltului diametrului rolei.
4. Operatii de sudare
La sudarea scaunului rulmentului, tensiunea și curentul de sudare sunt prea mari sau prea mici, ceea ce va cauza sudare neuniformă, nenetezită, porozitate, sudură cu scurgeri și noduli de sudare, ceea ce va afecta durata de viață a rolei.
5. Rulment de compresie, garnitură de compresie
o. Fixarea cu presare a rulmentului nu este la locul său sau rulmentul și etanșarea sunt montate prin presare în același timp, ceea ce duce la deformarea excesivă a garniturii, ducând la creșterea rezistenței la rotație a rolei și la o rotație inflexibilă.
b. La montarea prin presare a rulmenților și a etanșărilor, dimensiunea capului arborelui care iese din ambele capete ale carcasei rolei este asimetrică, ceea ce nu îndeplinește cerințele desenului, ceea ce poate face ca rola să nu fie plasată în cadrul rolei.
6. Ajustare
Deoarece rulmentul și etanșarea se presează pas cu pas în timpul procesării rotorului în această etapă, deformarea etanșării sau golul de etanșare nu pot fi deschise în procesul de montare prin presare, golul de etanșare trebuie deschis prin lovirea capului arborelui pentru a se asigura că arborele se poate roti flexibil, iar reglarea rotativă și flexibilă a cilindrului nu este la loc. rezistenta.
7. un canal de mașină
o. Lățimea mașinii de șanț este prea mare, rezultând un șir axial mare, iar blocul de osie este ușor deteriorat după impact.